 ENG


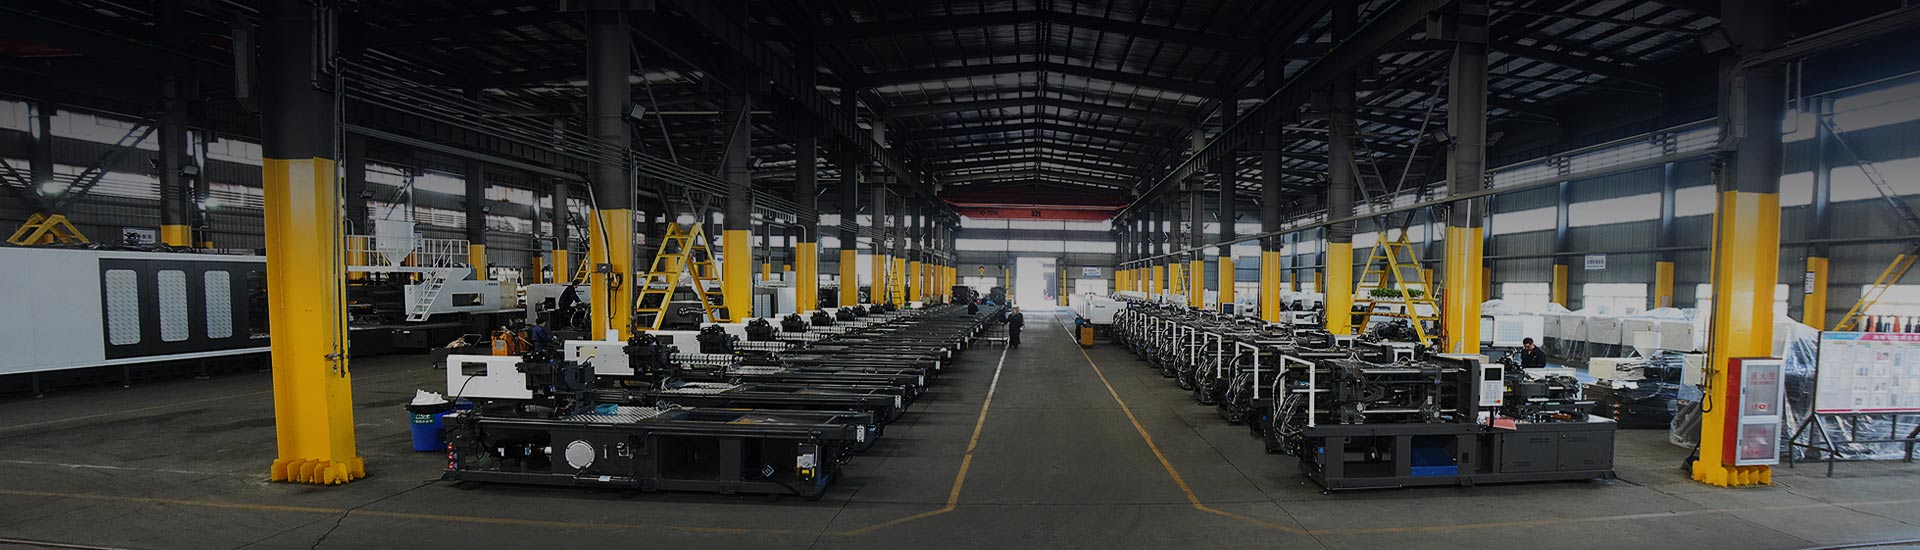
Une usine d'emballage utilisant des moules de préformes en PET à haute cavitation et un fournisseur de pièces médicales fabriquant des composants implantables dépendent tous deux du moulage par injection, mais leurs listes d'équipements ne partagent pas grand-chose au-delà du nom du processus. Le moulage par injection convertit chaque année plus de polymères que l’extrusion, le moulage par soufflage et le thermoformage réunis, selon les estimations de l’industrie, et façonne les produits dans presque tous les secteurs manufacturiers.
La conséquence pratique est que la « machine de moulage par injection » est une catégorie plutôt qu'un modèle unique. La force de serrage, la vitesse d'injection, la géométrie des vis, l'architecture d'entraînement et la précision du contrôle doivent tous correspondre au produit moulé. Cet article passe en revue les principaux domaines d'application du moulage par injection et explique, secteur par secteur, quelles caractéristiques des machines sont les plus importantes pour une production rentable.
Principaux domaines d'application du moulage par injection
Le moulage par injection sert toutes les industries qui produisent des pièces en plastique en volume. Les plus grands blocs d’utilisation finale, par production mondiale, sont :
- Emballage — préformes de bouteilles, fermetures, récipients à paroi mince
- Automobile – pare-chocs, garnitures intérieures, connecteurs, pièces sous le capot
- Biens de consommation – boîtiers d’appareils électroménagers, ustensiles de cuisine, articles ménagers
- Médical – seringues, connecteurs IV, inhalateurs, instruments chirurgicaux
- Électronique — connecteurs, boîtiers, engrenages de précision
Chaque secteur sollicite la machine différemment. L'emballage exige un nombre élevé de cavités et des cycles courts ; l'automobile nécessite une cohérence structurelle et une capacité multi-matériaux ; les pièces médicales exigent répétabilité et traçabilité ; l'électronique nécessite un remplissage à paroi mince à une vitesse d'injection élevée ; les biens de consommation équilibrent la qualité des pièces et le coût de l’énergie. Cette répartition explique pourquoi les fabricants développent des séries de machines spécifiques à des applications plutôt qu'un modèle universel unique.
Exigences machine spécifiques à l'application
Faire correspondre la famille de machines au portefeuille de produits est le point de départ de tout investissement dans le moulage par injection. Les principaux groupes d'applications et leurs exigences en matière d'équipement sont résumés ci-dessous.
Automobile et transports
 Machine de moulage par injection servo bicolore HXS200 pour pièces multi-matériaux Cette machine bicolore prend en charge l'injection synchronisée de deux matériaux, idéale pour combiner des plastiques rigides et souples dans les composants intérieurs automobiles. Son système d'économie d'énergie servo et son contrôle indépendant du barillet garantissent une qualité stable et des étapes d'assemblage réduites. Voir le produit →
Les pièces automobiles vont des grands pare-chocs et panneaux de porte aux petits boîtiers de capteurs et connecteurs. Les concepteurs combinent de plus en plus des substrats rigides avec des surmoulés doux au toucher, des surfaces texturées et des guides de lumière multicolores. Cela pousse les mouleurs vers des machines à deux plateaux pour les pièces de carrosserie de grande taille et des machines à deux couleurs pour les pièces intérieures surmoulées. Les matériaux typiques incluent le PP, l'ABS, le PC/ABS, le PA et le POM, chacun ayant un comportement de retrait et d'écoulement différent. Une pression d'injection stable, un poids de tir reproductible et une rigidité de serrage élevée ne sont pas négociables. Une machine bicolore élimine également une étape d’assemblage distincte lorsque des matériaux durs et mous sont combinés en une seule pièce.
Médical et électrique 3C
Le moulage médical est régi par la propreté, la répétabilité et la documentation. Les pièces telles que les seringues, les connecteurs IV et les inhalateurs ont des parois minces et des tolérances serrées, de sorte qu'un contrôle précis de la vitesse des vis et des servomoteurs à faible inertie comptent plus que la vitesse maximale. Dans les produits électriques 3C, les connecteurs, les boîtiers et les lentilles LED nécessitent une vitesse d'injection élevée, une température de fusion stable et un flash minimal. Les deux segments bénéficient d’un contrôle en boucle fermée et de performances constantes cycle après cycle.
Emballages, préformes PET et conteneurs à paroi mince
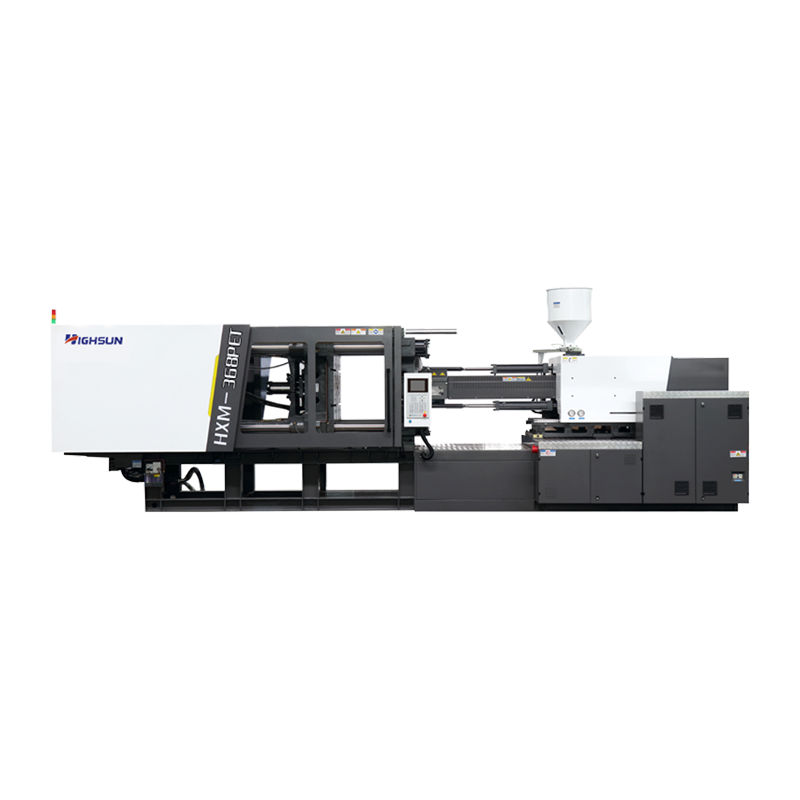 Machine de moulage par injection de préformes PET dédiée HXM368-PET Une machine de préformes PET dédiée de 368 tonnes avec entraînement hybride hydraulique-électrique, équilibrant haute précision et consommation d'énergie. Convient aux grandes préformes et aux conteneurs d'emballage où une température de fusion constante et des cycles rapides sont essentiels. Voir le produit →
L'emballage est une activité de volume dans laquelle le temps de cycle et le nombre de cavités déterminent le coût unitaire. Les préformes PET pour bouteilles de boissons nécessitent une conception de vis dédiée qui limite le chauffage par cisaillement tout en offrant une température de fusion constante ; la répartition des parois de la préforme affecte directement les performances mécaniques de la bouteille finie. Les récipients et gobelets alimentaires à paroi mince nécessitent une vitesse d'injection élevée pour remplir des trajets d'écoulement longs et fins avant que le polymère ne gèle. Les machines dédiées aux préformes PET sont conçues pour un fonctionnement quasi continu, de sorte que l'efficacité énergétique devient aussi importante que la durée du cycle.
PVC et produits de construction
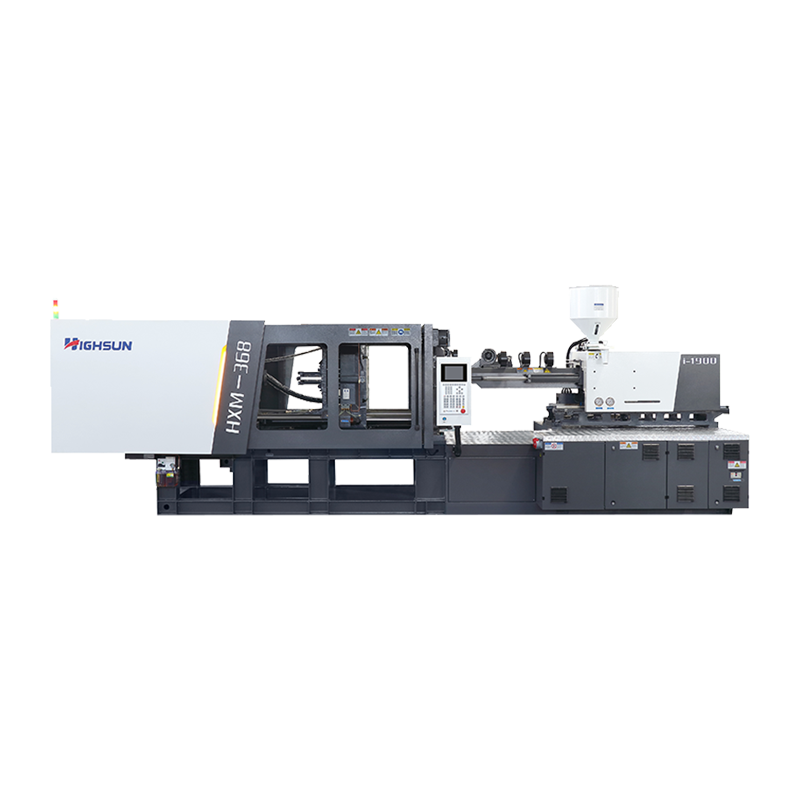 Machine de moulage par injection HXM368-PVC pour matériaux sensibles à la chaleur Conçu pour le PVC et le CPVC avec des composants résistants à la corrosion et des zones de température précises pour éviter la décomposition. Des plateaux plus larges et une capacité d'éjection plus élevée conviennent aux raccords et aux produits de construction à parois épaisses, réduisant ainsi les rebuts et les temps d'arrêt. Voir le produit →
Le PVC et le CPVC sont des matériaux sensibles à la chaleur. Les raccords de tuyauterie, les vannes, les conduits électriques et les goulottes de câbles sont des produits de construction typiques moulés par injection. Des vis et des corps résistants à la corrosion, un zonage précis de la température et des géométries de vis sans zones stagnantes empêchent la décomposition et les marques de brûlure. Les machines dédiées au PVC offrent également des plateaux plus larges et une capacité d'éjection plus élevée pour les raccords à parois épaisses. Pour les transformateurs exécutant des machines de 200 à 850 tonnes, une conception spécifique au PVC réduit à la fois les déchets et les temps d'arrêt pour le nettoyage.
Appareils électroménagers, produits ménagers et logistique
Les plateaux de réfrigérateur, les composants de machine à laver, les boîtes de rangement, les caisses et les seaux de peinture sont moulés sur des machines dotées de larges plateaux, de courses d'ouverture profondes et d'une capacité de tir élevée. Pour les caisses et les pots de peinture, des servomachines optimisées équilibrent la vitesse de remplissage et la consommation d'énergie. La résistance à l'empilement et la cohérence dimensionnelle des produits logistiques dépendent d'un emballage uniforme et d'un refroidissement contrôlé, qui à leur tour reposent sur un serrage stable et des paramètres d'injection reproductibles.
Faire correspondre le type de machine au profil de production
La sélection d'une famille de machines doit commencer par la gamme de produits et non par la marque. Dans la gamme HIGHSUN, développée par Ningbo Highsun Plastic Machinery avec plus de 50 ans d'héritage industriel accumulé, six familles couvrent les principaux segments d'application.
| Famille de machines | Produits typiques | Points forts | Plage de serrage |
|---|---|---|---|
| Servomoteurmoteur HXM | Pièces générales, caisses, articles ménagers | Large gamme de tonnages, efficacité énergétique, contrôle éprouvé | 108-2200 tonnes |
| HXH haute vitesse | Récipients à parois minces, emballages alimentaires | Vitesse d'injection élevée, cycle rapide | 280-450 tonnes |
| Hybridee HXYD | Médical parts, precision engineering components | Précision, faible énergie, pression stable | 100-130 tonnes |
| HXS Bicolore | Automobile interior, dual-material parts | Surmoulage en une étape, rotation du moule à 180 degrés | 160-200 tonnes |
| HXZ à deux plateaux | Grosses pièces automobiles, pare-chocs | Longue course d'ouverture, encombrement réduit | 800-3300 tonnes |
| Spéciales PET / PVC | Préformes de bouteilles ; raccords de tuyauterie et vannes | Conception dédiée à la vis et au baril | PET 208-558 tonnes ; PVC 168-850 tonnes |
Le graphique radar ci-dessous compare trois familles couramment choisies selon cinq critères d'achat. Les valeurs sont des valeurs indicatives basées sur les caractéristiques typiques de la machine.
Les compromis sont visibles dans le profil radar ci-dessus. Les servomachines offrent la plus large combinaison d'économies d'énergie, de flexibilité et de précision à un coût modéré, c'est pourquoi elles constituent le pilier de la plupart des lignes de production. Les machines hybrides améliorent encore la précision et conviennent aux composants médicaux et instrumentaux. Les machines à grande vitesse échangent leur flexibilité contre une vitesse de remplissage maximale là où l'épaisseur de paroi est faible. Les machines bicolores et à deux plateaux ajoutent des capacités de fabrication spécifiques au lieu de remplacer une ligne à usage général.
Efficacité des processus, considérations énergétiques et structurelles
L’énergie est le coût variable le plus important du moulage par injection après la matière première. Les machines hydrauliques à pompe fixe consomment une puissance à peu près constante, les machines hydrauliques à pompe variable réduisent l'entrée pendant le maintien et le refroidissement, les machines servocommandées modulent la sortie en continu et les machines hybrides combinent injection électrique et serrage hydraulique. En fonction de la pièce et du profil du cycle, les systèmes servo réduisent généralement la consommation d'énergie de 20 à 80 % par rapport aux machines à pompe fixe.
La qualité de la fonte et la consistance des pièces dépendent également de la structure de la machine. La vis alternative plastifie le polymère dans le cylindre, l'unité de serrage maintient le moule fermé contre la pression d'injection et le système d'entraînement fournit le mouvement. La disposition structurelle détermine la manière dont le plateau répartit uniformément la force de serrage, la rapidité avec laquelle la vis réagit aux changements de pression et la manière dont les différentes tailles de moules sont gérées ; ces facteurs apparaissent directement dans le taux de rebut, le flash et la durée du cycle.
Pour une approche structurée du dimensionnement des paramètres et des options de configuration, reportez-vous à notre guide sur choisir la bonne machine de moulage par injection .
Foire aux questions
Quelles sont les principales applications du moulage par injection ?
Le moulage par injection est utilisé pour les emballages, les pièces automobiles, les dispositifs médicaux, les boîtiers électroniques, les articles ménagers, les produits de construction en PVC, les préformes en PET et les caisses logistiques. Il s’agit du procédé le plus utilisé pour produire des pièces en plastique en grande quantité.
Comment calculer la force de serrage nécessaire à mon produit ?
Une estimation courante est de 2 à 3 tonnes de force de serrage par pouce carré de surface projetée, ajustée en fonction du flux de matériau et de l'épaisseur de la paroi. Pour une valeur plus précise, multipliez la pression dans la cavité du moule par la surface projetée de la pièce.
Combien d'énergie une machine de moulage par injection servo peut-elle économiser ?
Les économies typiques varient de 20 à 80 % par rapport aux machines hydrauliques à pompe fixe. Les économies les plus importantes se produisent dans les pièces comportant de longues phases de maintien ou de refroidissement.
Une machine peut-elle traiter différentes matières plastiques ?
Oui, une machine à usage général peut exécuter du PP, de l'ABS, du PE et du PS. Pour les préformes de bouteilles en PVC ou PET sensibles à la chaleur, une configuration dédiée à vis et à fût est recommandée.
Quelle est la différence entre les machines à deux plateaux et les machines à bascule ?
Les machines à bascule offrent des cycles de séchage plus rapides pour les pièces moyennes. Les machines à deux plateaux offrent une course d'ouverture plus longue et un encombrement plus compact pour les grandes pièces, couramment utilisées dans les applications automobiles.
Comment dois-je entretenir une machine de moulage par injection ?
Vérifiez quotidiennement le niveau d'huile et les filtres, surveillez les bandes chauffantes et le contrôle de la température, inspectez l'usure des vis et du barillet, nettoyez régulièrement les surfaces du moule et étalonnez les capteurs de pression dans le cadre d'un programme d'entretien de routine.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
