 ENG


Réponse rapide : comment choisir le bon Machine de moulage par injection
Le choix de la bonne machine de moulage par injection commence par l'adaptation de la force de serrage, de la taille des injections et du type d'entraînement aux pièces qu'une usine envisage réellement de produire, puis par la vérification de la précision, de la compatibilité des matériaux, de la consommation d'énergie, de l'encombrement, de la préparation à l'automatisation et du support à long terme du usine de machines de moulage par injection tous s’alignent sur des objectifs de production quotidiens. Les sections ci-dessous passent en revue dix facteurs pratiques dans l'ordre, avec des tableaux de référence, des tableaux de comparaison et un aperçu du dépannage tiré des pratiques courantes de transformation des plastiques.
- Force de serrage et tonnage - adapter le tonnage à la surface projetée de la pièce et à l'épaisseur de la paroi
- Taille du tir et capacité du canon - maintenir le poids du tir dans une part réalisable de la capacité du canon
- Entraînement hydraulique, électrique ou hybride - choisissez le type d'entraînement qui correspond à la classe de tonnage et au modèle de cycle
- Système de précision et de contrôle - confirmer le retour en boucle fermée pour les pièces à tolérance serrée
- Compatibilité des matériaux - vérifier la conception de la vis et du canon par rapport à la famille de résine utilisée
- Efficacité énergétique - comparer la consommation d'énergie relative selon les niveaux de charge pour le modèle de travail prévu
- Empreinte de la machine et ajustement du moule - vérifier l'espacement des barres de liaison, la plage de hauteur du moule et l'espace au sol
- Préparation à l'automatisation - vérifier l'interface de montage du robot et la synchronisation des entrées-sorties
- Attentes en matière de maintenance - planifier des contrôles de routine de l'huile, des vis et de l'alignement autour du cycle de service
- Assistance du fabricant - évaluer la profondeur de l'ingénierie et le réseau de pièces de rechange de l'usine
Exigences en matière de force de serrage et de tonnage
La force de serrage maintient les moitiés du moule fermées tandis que le plastique fondu est poussé sous pression, et c'est généralement la première spécification que les acheteurs comparent lorsqu'ils examinent des machines de n'importe quel type de machine. usine de machines de moulage par injection . Une approche courante dans le traitement des matières plastiques consiste à estimer le tonnage de serrage à partir de la surface projetée de la pièce et de ses glissières, multiplié par un facteur de pression qui se situe généralement entre environ 3 et 5 tonnes par pouce carré en fonction de la résine et de l'épaisseur de paroi impliquée.
L'exécution d'un moule sur une machine avec une force de serrage trop faible peut permettre au moule de se fissurer légèrement pendant l'injection, produisant des bavures le long de la ligne de joint, tandis que l'exécution d'un petit moule sur une machine surdimensionnée augmente la consommation d'énergie par cycle et ajoute une usure inutile aux tirants et aux plateaux. Faire correspondre étroitement le tonnage à la surface projetée de la pièce protège à la fois la qualité de la pièce et la longévité de la machine tout au long de la durée de vie d'un moule.
Force de serrage typique par catégorie de pièce
95T Petites pièces
240T Ménage
600T Automobile
1400T Grandes pièces
Référence illustrative du point médian par catégorie générale de pièces, le tonnage réel varie en fonction de l'épaisseur de la paroi et de la conception de la porte.
| Plage de force de serrage | Classe de platine typique | Applications courantes |
|---|---|---|
| 60T à 130T | Compacte | Petits composants de précision, connecteurs, capuchons |
| 130T à 350T | Taille moyenne | Ménage goods, appliance housings |
| 350T à 850T | Grand | Automobile interior and structural parts |
| 850T et plus | Très grand deux plateaux | Palettes, grosses pièces automobiles et industrielles |
Lecture de la force de serrage en fonction de la géométrie de la pièce
Les nervures, les bossages et les fines sections fluides modifient tous la surface projetée effective qu'une machine doit maintenir fermée, de sorte que deux pièces avec un contour similaire peuvent toujours nécessiter un tonnage différent une fois l'épaisseur de paroi et le nombre de nervures pris en compte. Une brève conversation avec le concepteur du moule avant de se verrouiller dans une classe de machine est généralement suffisante pour éviter une sélection sous-dimensionnée ou surdimensionnée plus tard dans le projet.
Correspondance de la taille du tir et de la capacité du canon
La taille du tir de la machine de moulage par injection décrit le volume ou le poids maximum de plastique fondu qu'une machine peut expulser en un seul cycle, et elle doit être vérifiée par rapport à la capacité du canon plutôt que par le tonnage de serrage seul. Une ligne directrice fréquemment suivie dans la pratique du moulage est la suivante : le poids du tir devrait généralement se situer entre environ 40 % et 75 % de la capacité nominale du canon pour maintenir le temps de séjour en fusion et la qualité de la plastification dans une plage réalisable.
Lorsque le poids de la grenaille se situe bien en dessous de cette bande, la résine passe plus de temps à l'intérieur d'un fût chauffé, ce qui augmente le risque de dégradation thermique des matériaux sensibles. Lorsque le poids de la grenaille dépasse largement la bande, une machine peut avoir du mal à plastifier complètement le matériau dans le temps de cycle disponible, ce qui entraîne une qualité de fusion incohérente d'une grenaille à l'autre.
- Confirmer que le diamètre de la vis correspond à la viscosité de la résine et au débit de sortie souhaité
- Vérifier le temps de récupération des vis par rapport au temps de cycle cible
- Examiner le taux de compression pour la famille de résines actuellement utilisée
- Dans la mesure du possible, demandez à l'usine de machines de moulage par injection des données d'essai de poids de grenaille sur le moule spécifique.
Types de machines hydrauliques, électriques et hybrides
La comparaison entre une machine de moulage par injection hydraulique et électrique se résume en grande partie à la façon dont chaque ligne d'entraînement transforme la puissance d'entrée en mouvement de la pince, en vitesse d'injection et en pression de maintien. Les systèmes hydrauliques utilisent une pompe et un ensemble de vannes pour déplacer l'huile dans les cylindres, une approche mature et bien comprise qui reste courante pour les gros tonnages et les travaux lourds. Les machines électriques utilisent des servomoteurs et des vis à billes sur chaque axe, offrant un contrôle programmable de la vitesse et de la position avec moins de chaleur dégagée dans l'atelier. Les machines hybrides combinent une pompe hydraulique servo-entraînée avec des axes à assistance électrique, dans le but d'allier la force de serrage avec une réponse plus rapide et un tirage au ralenti réduit.
Caractéristiques hydrauliques, électriques et hybrides
Électrique Hybridee Hydraulique
Comparaison des caractéristiques générales basée sur le comportement typique de l'entraînement et non sur un résultat de test de machine spécifique
Configurations à deux plateaux et haute vitesse
Pour les applications à cyclage très important ou très rapide, les conceptions à deux plateaux suppriment la disposition traditionnelle à quatre barres de liaison au profit d'une zone de montage de moule plus grande, qui convient aux grandes pièces automobiles et aux palettes. Les configurations à grande vitesse se concentrent plutôt sur une injection rapide ainsi que sur un mouvement rapide d'ouverture et de fermeture du moule, ce qui convient aux emballages à paroi mince et aux articles à usage unique où le temps de cycle détermine la production.
Système de répétabilité et de contrôle de précision
Une épaisseur de paroi constante, une stabilité dimensionnelle tout au long d'un cycle de production et une répétabilité stable d'un cycle à l'autre dépendent fortement du système de contrôle plutôt que du seul tonnage. Un retour de pression et de position en boucle fermée, associé à une interface homme-machine réactive, permet à un opérateur de verrouiller les profils de vitesse d'injection, de maintenir les points de transition de pression et le temps de refroidissement avec une résolution qu'un système de base en boucle ouverte ne peut égaler.
Les pièces avec une tolérance dimensionnelle serrée, des caractéristiques d'encliquetage fines ou une surface cosmétique telle que les garnitures intérieures d'automobiles bénéficient généralement de plates-formes servocommandées ou hybrides avec des profils d'injection et de maintien de pression à plusieurs étages, car ces caractéristiques sont particulièrement sensibles aux variations de tir à tir.
Compatibilité des matériaux du PP aux résines techniques
Une machine de moulage par injection pour les applications en PP, telles que les bouchons, les fermetures et les récipients à paroi mince, utilise généralement une conception à vis à usage général avec une contre-pression modérée, car le polypropylène s'écoule relativement facilement et reste utilisable sur une fenêtre de traitement assez large par rapport aux résines plus sensibles à la chaleur.
Le PVC nécessite une configuration de fût et de vis ventilés à faible compression pour libérer les gaz volatils et éviter la dégradation du matériau à une température de fût élevée, tandis que le ANIMAL DE COMPAGNIE nécessite généralement un système d'alimentation à cycle rapide et bien séché, associé à un contrôle strict de la température pour protéger sa viscosité intrinsèque. Les résines techniques chargées et renforcées utilisées pour les pièces structurelles nécessitent souvent une capacité de pression d'injection plus élevée et un traitement de barillet et de vis résistant à l'usure. Les installations gérant un machine de moulage par injection pour pièces automobiles mélangez fréquemment plusieurs de ces familles de matériaux sur le même atelier de production, depuis les connecteurs en nylon chargé de verre jusqu'au surmoulage doux au toucher, de sorte que la flexibilité des vis et des barillets au cours d'une équipe compte autant que le tonnage brut.
| Famille de résine | Remarque sur le traitement | Utilisation typique |
|---|---|---|
| Polypropylène | Large fenêtre de traitement, vis à usage général | Bouchons, fermetures, récipients à parois minces |
| PVC | Canon ventilé, vis basse compression | Raccords de tuyauterie, composants profilés |
| ANIMAL DE COMPAGNIE | Nécessite un séchage minutieux et un contrôle strict de la température | Préformes, composants d'emballage |
| Nylon chargé de verre | Traitement du canon et des vis résistant à l'usure recommandé | Automobile and structural connectors |
Efficacité énergétique et consommation de fonctionnement
Les axes d'entraînement électriques consomment généralement plus de puissance que la charge en temps réel, tandis qu'une pompe hydraulique conventionnelle continue de faire circuler l'huile même pendant les phases de maintien et de refroidissement des pinces, lorsque très peu de travail mécanique est effectué. C'est l'une des principales raisons pour lesquelles toutes les machines électriques et hybrides ont tendance à afficher une consommation d'énergie relative plus faible tout au long d'un cycle de moulage complet, en particulier sur les moules avec un temps de refroidissement long par rapport au temps d'injection. Les discussions techniques sur les pompes hydrauliques servo par rapport aux pompes hydrauliques à cylindrée fixe indiquent généralement une consommation électrique sensiblement inférieure pour les plates-formes servo et électriques pendant les segments de charge partielle et de ralenti du cycle, car la production évolue avec la demande instantanée plutôt que de fonctionner à un débit constant.
Consommation d'énergie relative sur la charge de production
Hydraulique Hybridee Électrique
Illustration conceptuelle de la charge par rapport au modèle de consommation d'énergie, non mesurée de la sortie d'une machine spécifique
Les usines avec des temps de refroidissement longs par rapport au temps d'injection, comme les emballages à parois épaisses, ont tendance à enregistrer les gains relatifs les plus importants en passant des classes de tonnage éligibles à un entraînement hybride ou électrique, simplement parce que la pompe hydraulique d'un système conventionnel continuerait autrement à fonctionner pendant la majeure partie de cette fenêtre d'inactivité.
Encombrement de la machine et compatibilité des moules
Au-delà du tonnage, une machine a une empreinte physique définie par l'espacement des barres de liaison, la taille du plateau, la hauteur minimale et maximale du moule et la course de l'éjecteur, qui doivent tous s'adapter à la fois au moule en question et à l'espace disponible au sol et au plafond. Un moule plus large que l'espacement des barres de liaison ne peut tout simplement pas être monté, quel que soit le degré de correspondance du tonnage avec la pièce.
Machine de moulage par injection Structure Overview
Illustration structurelle simplifiée, la disposition réelle de la machine varie selon le tonnage et la série
Les machines à deux plateaux de grand tonnage nécessitent généralement une empreinte plus longue le long de l'axe d'ouverture du moule et un dégagement au plafond plus grand pour les changements de moule. Il est donc utile de confirmer l'agencement de l'usine et la capacité de la grue auprès de l'usine de machines de moulage par injection avant de s'engager dans une classe de tonnage basée uniquement sur les spécifications papier.
Préparation à l'automatisation et à l'intégration robotique
La plupart des lignes de production actuelles associent la machine de moulage à un robot à entrée supérieure ou latérale pour le retrait des pièces, le placement des inserts ou l'étiquetage dans le moule, de sorte que l'état de préparation à l'automatisation mérite d'être vérifié tôt plutôt que de traiter la robotique après coup. Une interface de montage standardisée sur le plateau fixe, des points d'entrée et de sortie numériques synchronisés avec le cycle de moulage et un système de contrôle capable de déclencher proprement un équipement externe réduisent tous le temps d'intégration une fois qu'un robot ou un convoyeur en aval est ajouté.
Les installations de fabrication de type cellule de planification, dans lesquelles un opérateur supervise plusieurs machines à la fois, bénéficient généralement de la sélection de modèles partageant une interface de contrôle et un protocole d'automatisation similaires sur toute la ligne, car cette cohérence raccourcit la formation des opérateurs et simplifie la planification des pièces de rechange dans l'atelier.
Exigences de maintenance et fiabilité à long terme
L'entretien de routine des machines de moulage par injection couvre l'état et la filtration de l'huile hydraulique, l'inspection de l'usure du barillet et des vis, les vérifications de l'alignement des tirants et des plateaux, ainsi que l'étalonnage du système de contrôle. La fréquence de chaque tâche dépend du cycle de service, de l'abrasivité de la résine et des conditions ambiantes de l'atelier. Une machine utilisant de la résine abrasive chargée de verre 24 heures sur 24 nécessite naturellement une inspection plus fréquente des vis et du cylindre qu'une machine légèrement chargée utilisant du PP non chargé.
| Symptôme | Cause commune | Première vérification suggérée |
|---|---|---|
| Faible pression de serrage ou d’injection | Joints usés, usure de la pompe ou capteur mal calibré | Vérifiez le niveau d'huile hydraulique et l'état de la pompe, puis vérifiez l'étalonnage du capteur. |
| Machine qui chauffe | Refroidisseur d'huile bloqué ou faible débit de liquide de refroidissement | Inspectez l'échangeur de chaleur et les conduites de liquide de refroidissement avant d'ajuster les paramètres du processus. |
| La machine n'injecte pas | Verrouillage de la barrière de sécurité, trémie vide ou buse bouchée | Vérifiez que les verrouillages sont activés et que l'alimentation en matériau est ininterrompue. |
| Flash à la ligne de séparation | Force de serrage insuffisante ou mauvais alignement du moule | Vérifiez à nouveau le tonnage par rapport à la zone de la pièce et inspectez la ligne de joint du moule. |
La tenue d'un simple journal de dépannage de la machine de moulage par injection, notant le symptôme, le changement et le lot de résine, révèle souvent un modèle plus rapidement que des réparations ponctuelles isolées, et donne à l'équipe de service d'un fabricant un contexte utile si une visite technique devient nécessaire.
Choisir un fournisseur fiable Machine de moulage par injection Manufacturer
Une fiche technique ne raconte qu'une partie de l'histoire, donc l'évaluation du fabricant de la machine de moulage par injection derrière l'équipement est tout aussi importante que la comparaison des tableaux de tonnage. Un fabricant de machines de moulage par injection de plastique disposant d'une ingénierie interne, d'une large plage de forces de serrage et d'un réseau de pièces et de services établi peut généralement réagir plus rapidement lorsqu'une ligne a besoin d'une pièce de rechange, d'un ajustement de processus ou d'une interface de moule personnalisée.
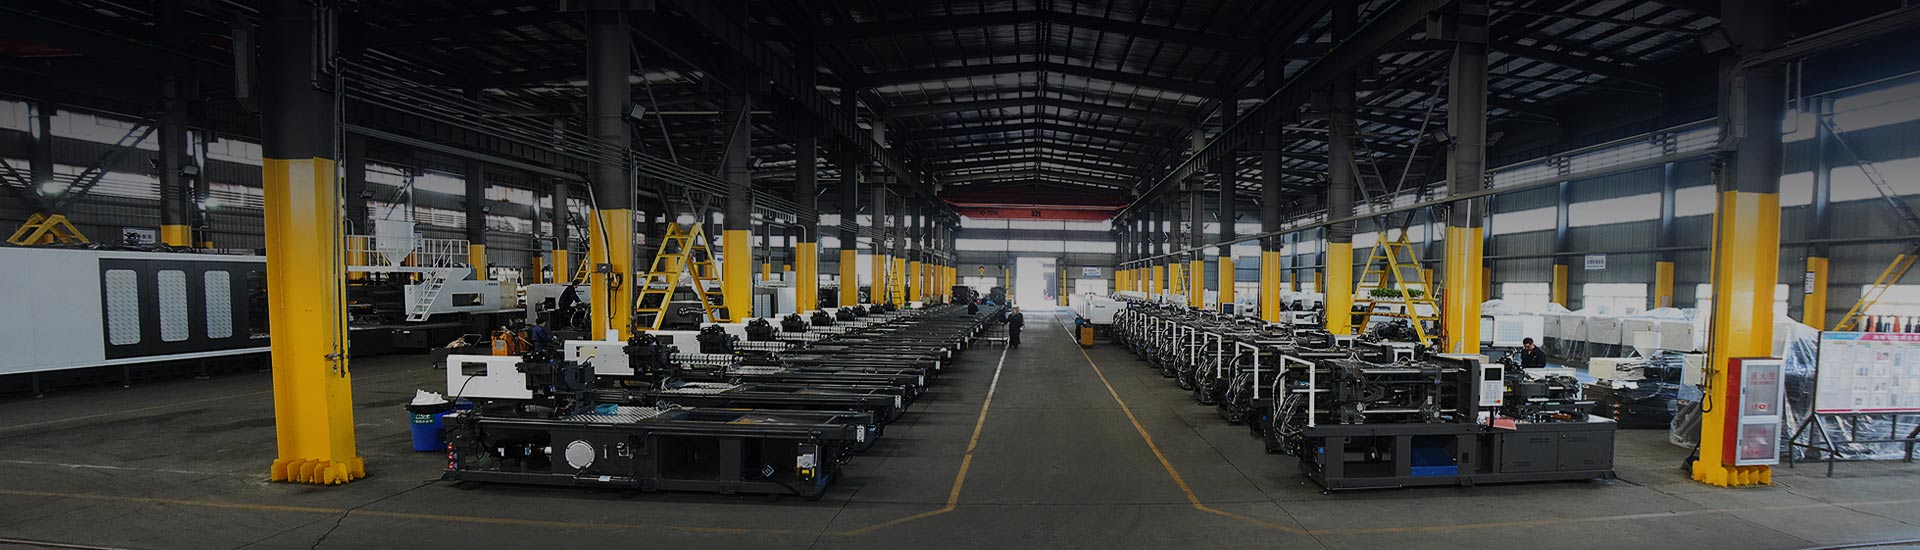
Ningbo Highsun Plastic Machinery Co., Ltd. est un exemple de fabricant de machines de moulage par injection en Chine qui s'approvisionne en équipements, basé dans le parc scientifique et technologique de Beilun à Ningbo, une zone étroitement associée à la chaîne d'approvisionnement de machines pour plastiques du pays. L'usine couvre plus de 120 000 mètres carrés et produit la marque HIGHSUN sur une plage de force de serrage allant de 98 tonnes à 3 000 tonnes, couvrant les séries hybrides d'électricité et d'huile, les séries à deux plateaux, les séries à grande vitesse, les séries à couleurs simples et mixtes, les séries BMC, les séries PET et les séries PVC, ainsi que des configurations personnalisées construites autour d'une exigence spécifique de moule ou de résine.
| Série | Objectif principal | Caractéristique notable |
|---|---|---|
| Électriqueity And Oil Hybrid | Production à usage général | Équilibre la précision avec une consommation d'énergie au ralenti réduite |
| Deux plateaux | Grand scale components | Zone de montage de moule plus large sans limites de barre de liaison |
| Haute vitesse | Pièces à paroi fine et à cycle rapide | Injection et mouvement du moule rapides |
| Double couleur | Pièces multi matériaux et multi couleurs | Configurations de couleurs simples et mixtes disponibles |
| BMC | Pièces composées de moulage en vrac | Processus adapté aux caractéristiques des aliments composés |
| ANIMAL DE COMPAGNIE | Pièces de préformes et d'emballage | Cyclage rapide avec contrôle strict de la température |
| PVC | Composants de profilés et de ferrures | Canon ventilé adapté aux rejets volatils |
Une pratique utile pour comparer n'importe quel fabricant de machine de moulage par injection consiste à demander des sites de référence exécutant une famille de pièces similaire, à demander des informations sur le temps de cycle sur un moule comparable et à confirmer le délai de livraison typique pour les pièces de rechange telles que les barillets, les vis et les composants hydrauliques, car l'assistance continue compte souvent plus pendant la durée de vie d'une machine que la seule fiche technique initiale.
Foire aux questions
Qu'est-ce que le moulage par injection
Le moulage par injection est un processus de fabrication dans lequel des granulés de plastique sont chauffés jusqu'à ce qu'ils soient fondus, puis injectés sous pression dans un moule en acier fermé, où le matériau refroidit et se solidifie pour prendre la forme de la cavité avant que la pièce ne soit éjectée et que le cycle ne se répète.
Combien coûte une machine de moulage par injection plastique
Le coût dépend de la force de serrage, du type d'entraînement, du système de contrôle, du package d'automatisation et du niveau de personnalisation demandé. Les chiffres varient donc considérablement entre un modèle hydraulique compact et une grande ligne électrique ou hybride automatisée. Partager des dessins de pièces et le volume de production attendu avec un fabricant de machines de moulage par injection est le moyen le plus fiable d'obtenir un devis précis pour un projet spécifique.
Quelle est la meilleure machine de moulage par injection pour une petite entreprise
Une petite entreprise commence généralement par cartographier la taille de pièce, l'épaisseur de paroi et le volume mensuel attendus, puis sélectionner la classe de tonnage la plus faible qui couvre confortablement les exigences actuelles et à court terme en matière de moules, car une machine à force de serrage modeste avec de la place pour ajouter de l'automatisation plus tard a tendance à offrir plus de flexibilité que de s'engager dès le début dans une seule grande presse.
Comment choisir une machine de moulage par injection
Le choix d'une machine de moulage par injection fonctionne bien avec un examen étape par étape de la force de serrage, de la taille de la dose, du type d'entraînement, des besoins de précision, de la compatibilité des matériaux, de la consommation d'énergie, de l'espace au sol, de la préparation à l'automatisation, des attentes en matière de maintenance et du réseau d'assistance du fabricant, qui est la même séquence couverte tout au long de cet article.
Pourquoi ma machine de moulage par injection a-t-elle une basse pression
Les lectures de basse pression remontent généralement à des joints hydrauliques usés ou à une perte d'efficacité de la pompe, à un capteur de pression mal calibré ou à de l'air emprisonné dans le circuit hydraulique. Vérifier l'état de l'huile, le débit de la pompe et l'étalonnage du capteur est donc une première étape raisonnable avant d'ajuster le programme de processus.
Pourquoi ma machine de moulage par injection surchauffe-t-elle
La surchauffe est souvent liée à un refroidisseur d'huile bloqué ou entartré, à un débit de liquide de refroidissement restreint, à un ventilateur de refroidissement défaillant ou à un environnement d'atelier avec une température ambiante élevée et un débit d'air limité autour du réservoir hydraulique. Le circuit de refroidissement est donc généralement le premier endroit à inspecter.
Pourquoi ma machine de moulage par injection n'injecte-t-elle pas
Une machine qui n'injecte pas est souvent bloquée par une barrière de sécurité ou un verrouillage qui n'est pas complètement enclenché, une trémie vide ou pontante, une buse bloquée ou un défaut signalé sur le système de contrôle. Par conséquent, effectuer ces contrôles dans l'ordre avant de toucher aux paramètres du processus permet généralement d'en identifier rapidement la cause.
Pourquoi le moulage par injection produit-il du flash
Un éclair au niveau de la ligne de joint indique généralement une force de serrage trop faible pour la zone projetée de la pièce, un moule qui n'est pas correctement aligné ou dont les surfaces de joint sont usées, ou une pression d'injection réglée à un niveau supérieur à celui que le moule et le tonnage de serrage peuvent maintenir en toute sécurité, donc revoir le calcul du tonnage parallèlement à une inspection du moule est un bon point de départ.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
