 ENG


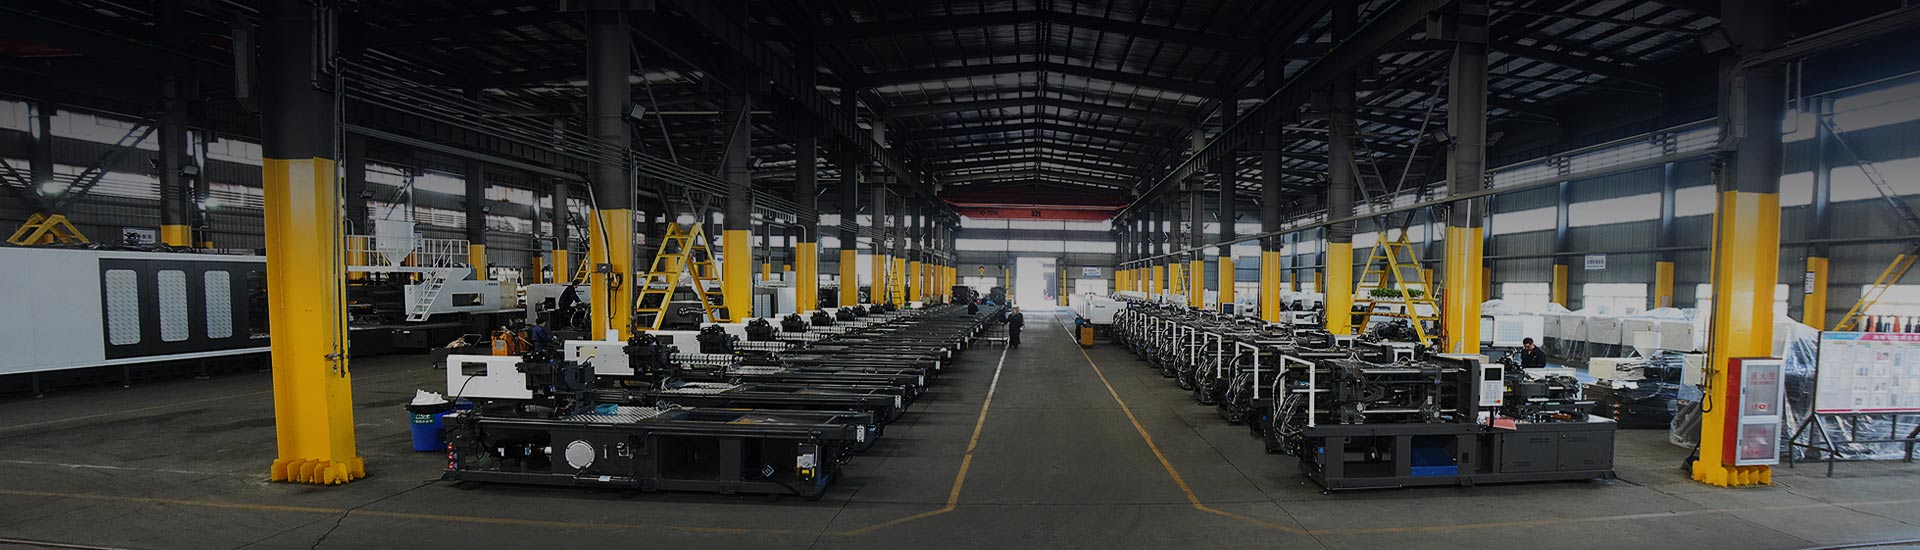
Qu'est-ce qu'une machine de moulage par injection
Une machine de moulage par injection est un équipement de fabrication qui chauffe et fait fondre la résine plastique, puis l'injecte sous pression contrôlée dans un moule en acier fermé pour former une pièce solide. Une fois la pièce refroidie à l’intérieur du moule, celui-ci s’ouvre, la pièce est éjectée et la machine répète le cycle, souvent des milliers de fois par équipe. Ce processus reproductible est la raison pour laquelle la machine de moulage par injection reste l’une des catégories d’équipements de transformation du plastique les plus largement utilisées pour la fabrication en grand volume.
Chaque machine de moulage par injection est construite autour de deux systèmes fonctionnels qui fonctionnent ensemble : une unité d'injection qui plastifie et délivre la résine fondue, et une unité de serrage qui maintient le moule fermé contre la pression d'injection et l'ouvre pour l'éjection de la pièce. Le fait que ces systèmes soient alimentés hydrauliquement, électriquement ou via un arrangement hybride servo-hydraulique définit les différents types de machines abordés plus loin dans ce guide.
Les équipements de moulage par injection couvrent une large gamme de tailles. Les petites machines de précision fonctionnent bien en dessous de 100 tonnes de force de serrage, tandis que les grandes applications structurelles nécessitent des machines évaluées à plusieurs milliers de tonnes. À titre de point de référence, la gamme de produits HIGHSUN, y compris les séries HXM, HXH, HXZ et HYD, couvre une plage de force de serrage de 98 tonnes à 3 000 tonnes , ce qui illustre à quel point cette catégorie d'équipement est large.
2 systèmes de base Unité d'injection et unité de serrage
4 étapes clés Remplissage, emballage, conservation, refroidissement
98T à 3 000T Plage de force de serrage typique
Étapes de moulage par injection : remplissage, emballage, maintien et refroidissement
La procédure de moulage par injection est mieux comprise comme un cycle court et répétitif plutôt que comme une action unique. Chaque opération de moulage par injection passe par la fermeture et le serrage du moule, le remplissage, l'emballage et le maintien, le refroidissement et enfin l'ouverture et l'éjection du moule. Ce n'est pas seulement le tonnage de la machine de moulage par injection qui détermine si une pièce est dimensionnellement correcte et exempte de défauts visibles.
1 Serrage L'unité de serrage ferme le moule et maintient les deux moitiés ensemble avec suffisamment de force pour résister à la pression de la matière fondue entrante.
2 Remplissage La vis avance et pousse la résine fondue à travers le système de buses et de canaux pour remplir la cavité du moule à une vitesse contrôlée.
3 Emballage et conservation Une pression supplémentaire est appliquée pour emballer du matériau supplémentaire dans la cavité, compensant ainsi le retrait lorsque la pièce commence à refroidir.
4 Refroidissement La pièce continue de refroidir à l'intérieur du moule fermé jusqu'à ce qu'elle soit suffisamment rigide pour conserver sa forme une fois éjectée.
5 Éjection Le moule s'ouvre, les éjecteurs libèrent la pièce finie et l'unité de serrage se referme pour commencer le cycle suivant.
Profil de pression de cycle
Pression relative dans la cavité illustrative sur un cycle de moulage. Les courbes de pression réelles varient en fonction de la géométrie de la pièce, de l'épaisseur de la paroi et du matériau.
Partage du temps de cycle par étape
Schéma général couramment observé en production, où le refroidissement représente généralement la plus grande part de la durée totale du cycle. Les proportions réelles varient en fonction de l'épaisseur de la paroi et du matériau.
Composants de la machine de moulage par injection expliqués
Cette section présente l'équipement essentiel de moulage par injection à l'intérieur de chaque machine, depuis l'admission de résine jusqu'à la pièce finie. Comprendre ces composants facilite le suivi du travail quotidien du moulage par injection plastique, de la configuration initiale aux opérations de routine et au dépannage.
Trémie Contient des granulés de résine brute et les alimente par gravité dans le baril. Sur de nombreuses lignes de production, la trémie se connecte à un séchoir ou à un chargeur sous vide dans le cadre des machines auxiliaires environnantes.
Baril et vis (unité de plastification) La vis rotative à l’intérieur du fût chauffé transporte, comprime et fait fondre la résine avant son injection. La géométrie des vis, le taux de compression et le rapport longueur/diamètre sont adaptés à la famille de résine traitée.
Buse Dirige la résine fondue du baril vers la carotte du moule. La conception de la pointe de la buse affecte la bave, la perte de pression et la netteté avec laquelle la grenaille se sépare du moule au début du cycle suivant.
Serrage Unit Maintient les deux moitiés du moule fermées contre la pression d'injection et ouvre le moule pour l'éjection des pièces, à l'aide d'une bascule mécanique, de vérins hydrauliques directs ou d'un agencement de vérins à barres de liaison à deux plateaux.
Moule Outil en acier de précision, généralement fourni par un mouliste distinct, qui forme la géométrie de la cavité et du noyau de la pièce finie et définit la disposition des canaux de refroidissement.
Barres de cravate Barres d'acier qui guident le mouvement du plateau et supportent la force de réaction générée lors du serrage, maintenant le moule aligné lorsque la machine est sous pression.
Système d'entraînement Fournit la puissance nécessaire à la rotation, à l'injection et au mouvement de serrage des vis, via une pompe hydraulique, un système hybride servo-hydraulique ou des servomoteurs entièrement électriques, selon le type de machine.
Système de contrôle (IHM) L'interface à écran tactile et le contrôleur programmable permettent à un opérateur de définir, de stocker et de surveiller les paramètres du processus tels que la vitesse d'injection, la pression et la température à chaque cycle.
Aperçu de la structure de la machine
Présentation structurelle simplifiée d'une disposition typique d'une machine de moulage par injection. L'emplacement réel des composants varie selon le type de machine et le fabricant.
Types de machines de moulage par injection et comment les distinguer
Les machines de moulage par injection sont généralement regroupées par type d'entraînement et par structure de serrage. Le type d'entraînement couvre les machines hydrauliques, hybrides électro-hydrauliques et entièrement électriques, tandis que la structure de serrage couvre la conception à bascule traditionnelle et la conception à deux plateaux. Au-dessus de ces catégories se trouvent des configurations spécialisées conçues pour un processus particulier, telles que les machines bicolores et les séries dédiées PET ou PVC.
Comparaison qualitative des types de machines courants
Comparaison qualitative et illustrative destinée à montrer des tendances relatives, et non des valeurs de performance mesurées pour un modèle spécifique.
Machines hybrides électrique-hydraulique (servo) Combinez une pompe hydraulique servo-entraînée avec un actionnement hydraulique conventionnel. Cette configuration couvre une large gamme de tonnages et équilibre précision, efficacité énergétique et flexibilité opérationnelle, ce qui en fait l'une des catégories de machines de moulage par injection les plus largement spécifiées pour la fabrication générale.
Tout électrique Machines Utilisez des servomoteurs pour le serrage, l'injection et l'éjection au lieu de l'huile hydraulique. Ils offrent généralement une réponse dynamique rapide, un environnement de fonctionnement plus propre et une forte répétabilité, ce qui convient aux pièces électroniques, médicales et optiques de précision.
Deux plateaux Machines Remplacez la conception traditionnelle à bascule à trois plateaux par deux grands plateaux reliés directement par des cylindres de barre de liaison. Cette disposition répartit la force de serrage uniformément sur les grands moules et est courante pour les applications de grand tonnage.
Élevé-Speed Machines Doté d'un cadre à haute rigidité et d'une réponse d'injection rapide pour les moules à paroi mince et à forte cavitation. Ils sont fréquemment utilisés pour l’emballage, les conteneurs à paroi mince et d’autres pièces à cycle rapide et à volume élevé.
Machines bicolores et multi-matériaux Sont équipés de deux ou plusieurs unités d'injection indépendantes et d'une table de moulage rotative ou coulissante, permettant de mouler deux résines ou deux couleurs sur une seule pièce en un seul cycle.
Machines dédiées PET et PVC Utilisez des vis, des barillets et des systèmes de contrôle de température spécialisés adaptés à une seule famille de résines. Les machines à préformes en PET sont optimisées pour un refroidissement et une transparence rapides, tandis que les machines à PVC et à raccords de tuyauterie utilisent des composants résistants à la corrosion adaptés à la sensibilité thermique du PVC.
Force de serrage et tonnage : dimensionner une machine à la pièce
La force de serrage, généralement exprimée en tonnes, décrit la force que l'unité de serrage peut appliquer pour maintenir le moule fermé pendant que la résine fondue remplit la cavité sous pression. Le tonnage est généralement estimé à partir de la surface projetée de la pièce, d'un facteur de pression de cavité approprié pour la résine utilisée et d'une marge de sécurité raisonnable, puis confirmé auprès du fabricant de moules ou du fournisseur de machines avant le dimensionnement final.
Force de serrage par série de machines
Plages de référence approximatives pour la force de serrage couramment disponible par série de machines. Les offres exactes varient selon le fabricant et le modèle.
Référence de tonnage par catégorie de pièce
Le tableau ci-dessous donne un point de départ général sur la façon dont le tonnage tend à s'aligner sur la catégorie de pièce. Il s'agit d'une référence pour une planification précoce et ne remplace pas un calcul correct du tonnage sur une pièce et un moule spécifiques.
| Gamme de tonnage | Exemples de pièces typiques | Type de machine commun |
|---|---|---|
| Moins de 200 tonnes | Petits composants de précision, connecteurs, capuchons et fermetures | Machines servo tout électriques ou petites hybrides |
| 200 à 600 tonnes | Produits ménagers, préformes PET, pièces d'électroménager de moyenne taille | Machines servo hybrides ou PET dédiées |
| 600 à 1 200 tonnes | Panneaux intérieurs automobiles, grandes caisses, raccords de tuyauterie | Machines hybrides servo ou bi-plateau |
| 1 200 tonnes et plus | Grands panneaux de carrosserie automobile, palettes, boîtiers de gros appareils électroménagers | Machines à deux plateaux |
Sélection de la bonne unité d'injection
L'unité d'injection effectue le travail de fusion et de distribution de la résine, elle doit donc être dimensionnée et configurée en fonction de la pièce et du matériau plutôt que choisie uniquement en fonction du tonnage. Deux machines avec une force de serrage identique peuvent toujours ne pas convenir au même travail si leurs unités d'injection ne sont pas adaptées à la taille de la dose et au comportement de la résine.
Confirmez que la taille de la dose et la capacité de plastification couvrent la pièce la plus lourde ainsi que les canaux, avec une certaine capacité de réserve pour les futurs moules.
Adaptez le rapport longueur/diamètre des vis et le taux de compression à la famille de résines, car les charges et les additifs modifient les besoins en cisaillement et en chaleur.
Vérifiez la pression et la vitesse d'injection maximales par rapport aux pièces à paroi mince ou à long trajet d'écoulement qui nécessitent des temps de remplissage rapides.
Envisagez des traitements de vis et de fûts résistants à la corrosion ou à l'usure pour le PVC, les résines chargées de verre ou d'autres résines exigeantes.
Vérifiez la contre-pression et le taux de plastification si le temps de cycle est limité par la rapidité avec laquelle le canon peut préparer le coup suivant.
Vérifiez que le type de buse et les zones de contrôle de température conviennent aux matériaux sensibles à l'humidité ou à la dégradation thermique, tels que le PET.
Machines auxiliaires et équipements de support
Choisir la machine de moulage par injection et les machines de support ensemble, plutôt que séquentiellement, tend à produire une cellule de production mieux équilibrée. Les machines auxiliaires constituent souvent le facteur limitant dans une cellule de moulage par injection, même lorsque la machine de moulage par injection elle-même dispose d'une capacité de cycle inutilisée. Un séchoir qui ne peut pas suivre le débit, un refroidisseur dimensionné pour un moule plus petit ou un robot de sortie avec un cycle de portée lent peuvent chacun devenir le goulot d'étranglement des machines auxiliaires qui limite la production globale. C'est pourquoi le dimensionnement des équipements auxiliaires mérite la même attention que le choix du tonnage et de l'unité d'injection. Cela est encore plus important pour les machines auxiliaires destinées aux conceptions de moules à injection complexes, telles que les moules multi-empreintes et les outils à canaux chauds, où plusieurs systèmes de support doivent rester coordonnés en même temps.
Séchoirs et chargeurs de matériaux Éliminez l'humidité des résines hygroscopiques telles que le PET et alimentez automatiquement les matériaux pré-séchés, réduisant ainsi la manipulation manuelle autour de la trémie.
Moule Temperature Controllers Faites circuler de l'eau ou de l'huile à travers le moule pour maintenir une température de surface de la cavité constante, ce qui affecte le temps de cycle, la finition de surface et la stabilité dimensionnelle.
Refroidisseurs d'eau Fournissez de l'eau refroidie au moule et, dans certaines configurations, au fût, en soutenant l'étape de refroidissement qui représente généralement la plus grande part du temps de cycle.
Systèmes de retrait robotisés Retirez automatiquement les pièces finies et les canaux de la zone du moule, raccourcissant ainsi l'étape d'éjection et permettant une production sans surveillance.
Granulateurs et systèmes de rebroyage Retraitez les carottes de coulée, les canaux et les pièces rejetées en rebroyés utilisables, une étape importante pour les moules familiaux qui génèrent un volume de rebut important.
Contrôleurs de canaux chauds Gérez la température zone par zone sur les moules à canaux chauds, ce qui est particulièrement important pour les conceptions de moules complexes à plusieurs empreintes.
Considérations matérielles : résine, polyéthylène et plastiques techniques
Les différences dans le traitement des moules à injection entre les familles de résines expliquent pourquoi aucune configuration de machine unique ne fonctionne pour chaque tâche. Le processus de moulage par injection de résine dépend fortement du comportement du matériau une fois fondu, notamment de la longueur d'écoulement, du taux de retrait et de la sensibilité au cisaillement et à la chaleur.
Principes de base du processus de moulage par injection de résine
Chaque processus de moulage par injection de résine commence par le comportement à l'état fondu. Les résines techniques renforcées de fibres de verre nécessitent généralement des températures de corps plus élevées, une pression d'injection plus élevée et des vis résistantes à l'usure, tandis que les résines de base non chargées sont généralement traitées à des températures plus basses avec une fenêtre de traitement plus large.
Un court guide de traitement du moulage par injection de polyéthylène
Le polyéthylène est une résine semi-cristalline largement utilisée dans les bouchons, les fermetures, les emballages à paroi mince et les produits ménagers. Il est généralement traité avec une faible sensibilité à l'humidité et une large fenêtre de température de fusion, bien que le retrait doive être pris en compte dans la conception du moule, et les qualités haute et basse densité sont généralement réglées séparément plutôt que traitées comme une seule recette.
Les matériaux thermodurcis tels que le BMC ou le composé de moulage en vrac sont traités différemment des thermoplastiques. Le corps est maintenu relativement froid pour éviter un durcissement prématuré, tandis que le moule lui-même est chauffé afin que la pièce durcisse une fois qu'elle remplit la cavité. C'est pourquoi les machines compatibles BMC utilisent une configuration de corps et de commande différente de celle d'une presse thermoplastique standard. Le PVC suit également sa propre voie, puisque sa sensibilité à la chaleur nécessite des vis résistantes à la corrosion et des températures de fût étroitement contrôlées, tandis que le PET nécessite un pré-séchage minutieux et un refroidissement rapide et uniforme pour préserver la clarté.
Applications clés des pièces moulées par injection
Les pièces moulées par injection et les articles moulés par injection atteignent presque toutes les catégories de produits manufacturés, des emballages à usage unique aux composants structurels évalués pour des années de service continu. Le moulage par injection d'appareils électroménagers couvre à lui seul tout, des tambours de machine à laver aux revêtements de porte de réfrigérateur, tandis que le même processus de base, avec une configuration de moule, de vis et de cycle différente, produit également des garnitures intérieures d'automobile, des boîtiers de dispositifs médicaux et des boîtiers électriques.
Pièces automobiles Electronique grand public Emballage et mise en bouteille de boissons Composants industriels Produits de consommation Dispositifs médicaux Construction et bâtiment
À propos de Highsun
Ningbo Highsun Plastic Machinery Co., Ltd. est basée dans le parc scientifique et technologique de Beilun à Ningbo, en Chine, une région largement connue dans l'industrie comme centre de fabrication de machines pour les matières plastiques. L'usine couvre plus de 120 000 mètres carrés et se consacre à la production de machines de moulage par injection de marque HIGHSUN.
Construit sur près de deux décennies de développement ciblé et plus de cinquante ans d'expérience au sein de sa société mère, HIGHSUN Machinery a été reconnu parmi les trois principaux fabricants de machines de moulage par injection à Ningbo et parmi les dix premiers fabricants de machines de moulage de plastique en Chine. L'entreprise décrit son approche comme une gestion raffinée des processus de production associée à une norme de qualité de fabrication axée sur des objectifs.
La gamme de produits HIGHSUN comprend des machines hybrides électro-hydrauliques, des machines à deux plateaux, des machines à grande vitesse, des machines simple et double couleur, des machines BMC et des séries dédiées PET et PVC, avec une force de serrage de 98 tonnes à 3 000 tonnes. Des configurations personnalisées sont disponibles pour les projets qui ne correspondent pas aux spécifications du catalogue standard. En tant que fournisseur de machines de moulage par injection, HIGHSUN décrit sa philosophie de fonctionnement comme la poursuite de l'excellence et de la perfection du moulage, avec une approche centrée sur le client guidant les opérations quotidiennes.
120 000 m² Empreinte de l'usine
98T à 3 000T Serrage force range
Top 3 / Top 10 Classement à Ningbo / Chine

Machine servomoteur HXM Série de servomoteurs hybrides électro-hydrauliques couvrant une large gamme de tonnages, construite autour d'un système de servomoteur intelligent. Voir la série
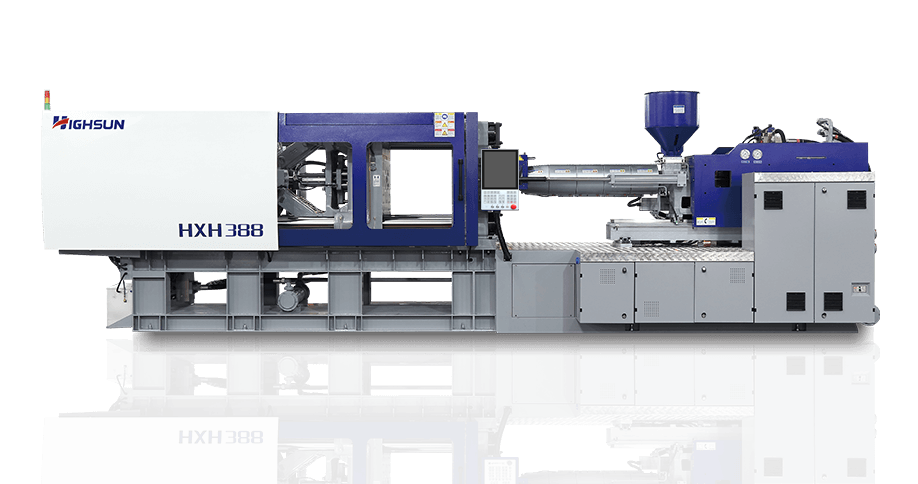
Machine à grande vitesse HXH Élevé-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Voir la série

Machine à deux plateaux HXZ Série à deux plateaux de grand tonnage conçue pour une structure compacte et une répartition uniforme de la force de serrage. Voir la série

Série HYD tout électrique Entraînement entièrement servoélectrique pour le serrage, l'injection et l'éjection pour une production précise et propre. Voir la série

Préforme PET Machine Série PET dédiée conçue pour un refroidissement rapide et une cohérence dimensionnelle dans la production de préformes. Voir la série
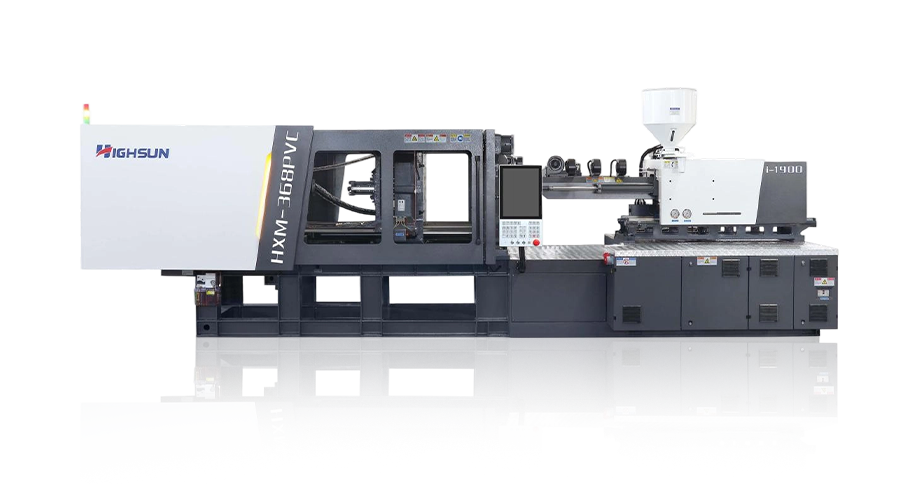
Machine de moulage par injection de PVC Série dédiée au PVC avec des composants résistants à la corrosion adaptés aux raccords de tuyauterie et produits associés. Voir la série
Foire aux questions
T1 Qu'est-ce qu'une presse à injecter ?
Une machine de moulage par injection est un équipement de fabrication qui fait fondre la résine plastique et l'injecte sous pression dans un moule fermé, où elle refroidit pour former une pièce finie. Il s’agit de l’équipement de base derrière la plupart des composants en plastique produits en série.
T2 Comment fonctionne une presse à injecter ?
Il fonctionne selon un cycle répétitif : le moule se ferme et se serre, la résine fondue remplit la cavité, la pression d'emballage et de maintien compense le retrait, la pièce refroidit et le moule s'ouvre afin que la pièce finie puisse être éjectée avant que le cycle ne se répète.
T3 Quels sont les différents types de presses à injecter ?
Les catégories courantes comprennent les machines hydrauliques, les machines hybrides électro-hydrauliques, les machines entièrement électriques, les machines à deux plateaux, les machines à grande vitesse et les machines bicolores, ainsi que les séries dédiées en PET et PVC conçues pour des résines spécifiques.
T4 Comment choisir une presse à injecter ?
Commencez par la force de serrage requise, la taille de la grenaille et la résine de votre pièce, puis comparez-les au type d'entraînement, à la taille du plateau et au système de contrôle, ainsi qu'à la capacité d'un fournisseur donné à répondre à vos besoins en matière d'automatisation et de matériaux.
Q5 De quelle taille de machine de moulage par injection ai-je besoin ?
La taille de la machine est généralement définie par la surface projetée de votre plus grande pièce, la pression de cavité requise par votre matériau et le poids de votre injection. La bonne taille dépend donc des pièces et des moules spécifiques que vous envisagez d'exécuter.
Q6 De combien de tonnes de machine de moulage par injection ai-je besoin ?
Les exigences en tonnage varient considérablement, de moins de 100 tonnes pour les petits composants de précision jusqu'à plusieurs milliers de tonnes pour les grandes pièces structurelles, de sorte que le tonnage est généralement calculé par pièce plutôt que supposé à partir d'une moyenne générale.
Q7 Comment calculer le tonnage d’une machine de moulage par injection ?
Le tonnage est généralement estimé en multipliant la surface projetée de la pièce par un facteur de pression de cavité approprié pour la résine, puis en ajoutant une marge de sécurité, un calcul généralement confirmé auprès du mouliste ou du fournisseur de machines avant le dimensionnement final.
Q8 Comment sélectionner la bonne unité d’injection ?
Faites correspondre la taille de la dose et la capacité de plastification de l'unité d'injection à votre pièce la plus lourde ainsi qu'aux canaux, puis confirmez que la conception de la vis convient à votre résine, car le PVC, le PET et les plastiques techniques chargés de verre nécessitent chacun des configurations de vis et de barillet différentes.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
