 ENG


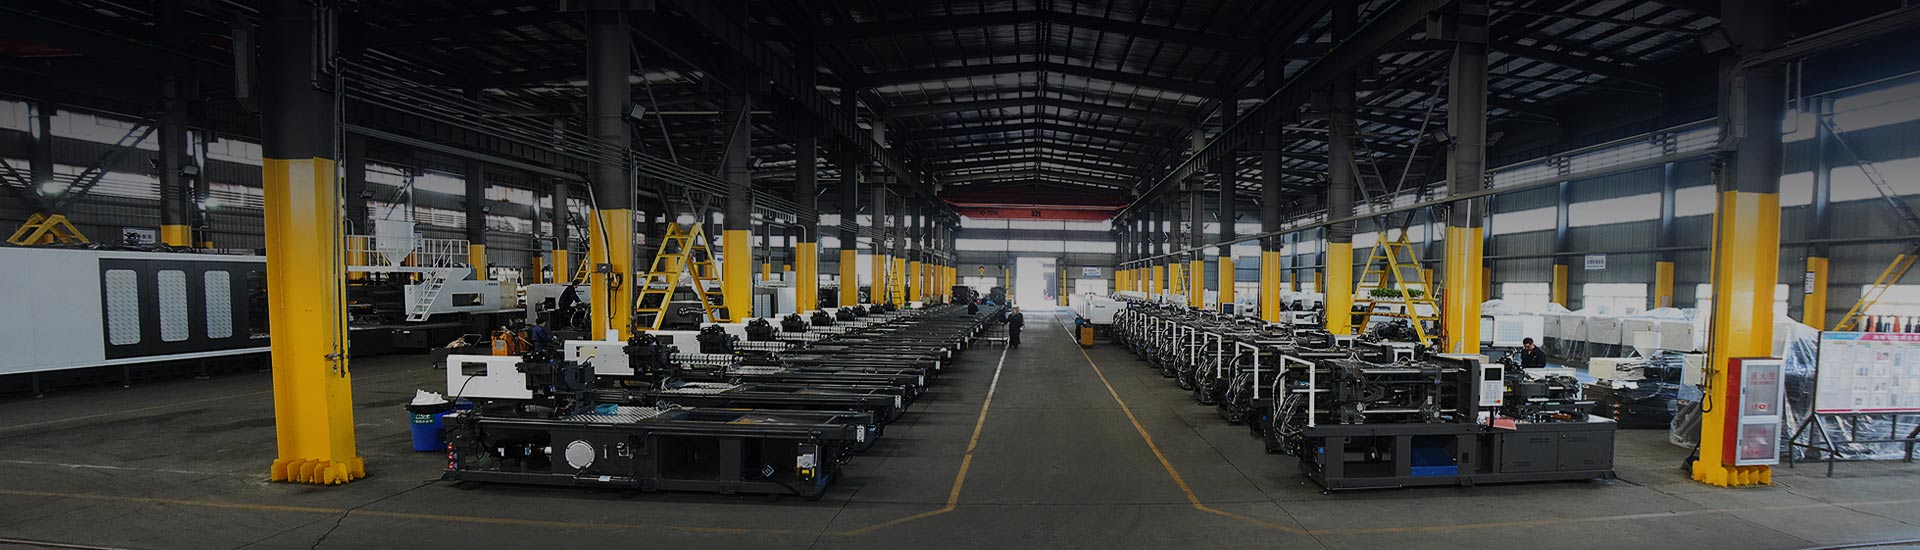
Une presse à injection plastique est choisie en fonction de la pièce qu'elle doit produire et non en fonction du numéro figurant sur le devis. Lorsqu'un moule de préforme PET à 32 empreintes, un conteneur à paroi mince de 900 ml ou une caisse logistique de 12 kg doivent supporter un temps de cycle et un taux de rebut fixes pendant des années, la question utile cesse d'être « combien coûte cette machine » et devient « que contient cette machine ».
La réponse courte d'abord : fixez la classe de machine et la force de serrage à la géométrie de la pièce, puis décidez de l'architecture d'entraînement et comparez les prix en dernier lieu. Les acheteurs qui annulent cet ordre paient généralement la différence en termes de taux de rebut, de temps de cycle ou d'une machine qui ne peut physiquement pas prendre le moule qu'ils possèdent déjà.
Ce que couvre le « mouleur par injection de plastique »
L'expression est utilisée pour deux choses différentes, et les mélanger fait perdre des semaines :
- La machine - une presse à injecter à vis alternative qui fond, injecte, maintient et éjecte. La plupart des recherches techniques signifient cela.
- La société - un mouleur sur mesure qui fait fonctionner ces machines pour le compte d'un propriétaire de marque.
Si vous équipez une usine, vous achetez la première. Si vous externalisez la production, vous auditez la seconde, mais vous avez toujours besoin de sa liste de machines, car le tonnage, la taille des injections et le cycle de séchage déterminent si cet atelier peut proposer votre pièce.
Quelle que soit la marque, la machine est construite à partir de quatre sous-systèmes : l'unité de serrage (plateaux, tirants, serrure à bascule ou à deux plateaux), l'unité d'injection (trémie, vis et barillet, buse), le système d'entraînement (pompe fixe, pompe variable, servo, hybride ou tout électrique) et le système de contrôle qui séquence la température, la pression et la position.
Figure 1 : les quatre sous-systèmes d'une presse à injection plastique, représentés en vue isométrique simplifiée.
Faites d'abord correspondre la classe de machine à la pièce
Deux usines peuvent commander la même machine de 250 tonnes et obtenir des résultats complètement différents, car la force de serrage n'est que l'une des quatre spécifications qui déterminent l'ajustement. Les trois autres sont le poids des tirs, l’espacement des barres de liaison et la durée du cycle de séchage.
| Famille partielle | Classe de machine à présélectionner | Qu'est-ce qui décide vraiment du choix |
|---|---|---|
| Récipients à parois minces, couvercles, gobelets | Machine à grande vitesse avec servohydraulique | Vitesse d'injection et temps de cycle sur des parois inférieures à environ 1 mm |
| Préformes PET | Machine dédiée au PET | Géométrie de vis à faible cisaillement et répétabilité des tirs sur 24 à 96 cavités |
| Raccords PVC et CPVC | Machine dédiée au PVC | Corps résistant à la corrosion, contrôle strict de la température, temps de séjour court |
| Caisses, seaux, conteneurs logistiques | Machine servo optimisée pour caisses et godets | Force de serrage, support du poids du moule, cycle répétable à poids élevé |
| Pièces électroménagers et domestiques | Machine servo à usage général | Fenêtre de poids, taille du plateau, vitesse de changement de couleur |
| Grosses pièces automobiles et techniques | Machine à deux plateaux | Dimensions du plateau, espacement des barres de liaison, cycle de séchage avec un moule lourd |
Lisez le tableau d'une pièce à l'autre. Les devis réels vont souvent à rebours, en partant du tonnage qui se trouve dans l'entrepôt. Demandez au fournisseur de faire correspondre votre dessin, le nombre de cavités et le matériau à un modèle spécifique, et d'expliquer quelle spécification a exclu l'alternative.
La force de serrage est le premier filtre de toute liste restreinte
La force de serrage maintient le moule fermé contre la pression de la cavité en essayant de le séparer. La méthode de travail consiste à multiplier la surface projetée par la pression dans la cavité, plus une marge de sécurité pour les géométries sujettes aux éclairs et les qualités à faible viscosité. C'est pourquoi un couvercle plat et un godet profond ayant le même encombrement peuvent se trouver à 200 tonnesonnes l'un de l'autre.
Une fois la force de serrage fixée, trois chiffres éliminent rapidement les modèles :
- Poids du tir - la pièce plus le canal se situe normalement à environ 20 à 80 pour cent de la capacité maximale de tir, de sorte que la vis a suffisamment de temps de séjour pour plastifier la matière fondue sans la dégrader.
- Espacement des barres de liaison et taille du plateau - un moule qui ne convient pas physiquement ne peut pas être serré, quoi qu'en dise le tonnage.
- Temps de cycle de séchage - le sol sous votre vélo. Si le cycle de séchage plus l'injection et le refroidissement dépassent votre objectif, la machine n'est pas adaptée à la tâche.
Figure 2 : force de serrage supérieure par série de machines, basée sur les désignations de modèles publiées.
La portée est importante car une partie de la famille reste rarement seule. Une usine qui commence par des caisses ajoute des godets, puis des bouchons, puis une partie technique avec une bande de tolérance plus serrée. Un catalogue couvrant environ 98 à 3 300 tonnes au sein d’un seul écosystème de pièces de rechange et de services évite une deuxième relation avec un fournisseur plus tard.
 HXM258-I : Machine de moulage par injection servo HXM Dans le vaste domaine des équipements de moulage par injection, la machine de moulage par injection servo à économie d'énergie 258T s'impose comme le choix idéal pour la production à petite échelle... Voir le produit →
Drive Architecture décide de la facture d’électricité
Deux machines avec une force de serrage identique peuvent différer sensiblement en termes de consommation d'énergie, car un système d'entraînement ne consomme que ce dont le cycle a besoin, ou pas. Une machine à pompe fixe fait fonctionner la pompe en continu à grande vitesse. Une machine hydraulique servo-entraînée adapte la production à la demande. Une machine hybride associe un système servo-hydraulique à un axe d'injection électrique, et une machine entièrement électrique supprime entièrement l'hydraulique des axes d'injection et de serrage.
Les économies signalées grâce à l'hydraulique servocommandée par rapport aux machines à pompe fixe varient en fonction du cycle, du moule et de la charge de refroidissement, il faut donc traiter tout pourcentage avec méfiance. Demandez un essai sous-mesuré sur votre propre moule et votre propre cycle avant de signer.
Figure 3 : aide à l'orientation pour les types de variateurs, ne remplace pas une fiche technique.
En pratique : les machines entièrement électriques et hybrides gagnent leur prime dans les travaux de petite et moyenne tonnage où la répétabilité et l'énergie dominent. Les machines servo-hydrauliques restent le compromis le plus large pour toutes les tailles de pièces, et les conceptions à deux plateaux prennent le relais lorsque les pièces, les moules et le tonnage deviennent importants.
Quand le temps de cycle est le produit : machines à grande vitesse
L'emballage à paroi mince est le cas le plus clair où la classe de machine, et non le tonnage, décide de la rentabilité. Les murs en dessous d'environ 1 mm gèlent en quelques fractions de seconde, la matière fondue doit donc arriver avant que la porte ne se ferme hermétiquement. Cela nécessite une vitesse d'injection et une réponse à la pression élevées, un accumulateur ou un axe d'injection servo, une vis avec le bon taux de compression et une structure de serrage suffisamment rigide pour survivre aux pics de pression.
Une machine polyvalente peut être poussée pour faire fonctionner un tel moule, mais le cycle s'étire, le taux de rebut grimpe et le moule s'use plus rapidement. Pour emballages et conteneurs à paroi mince , la classe grande vitesse existe précisément pour maintenir le cycle à l'intérieur de la fenêtre.
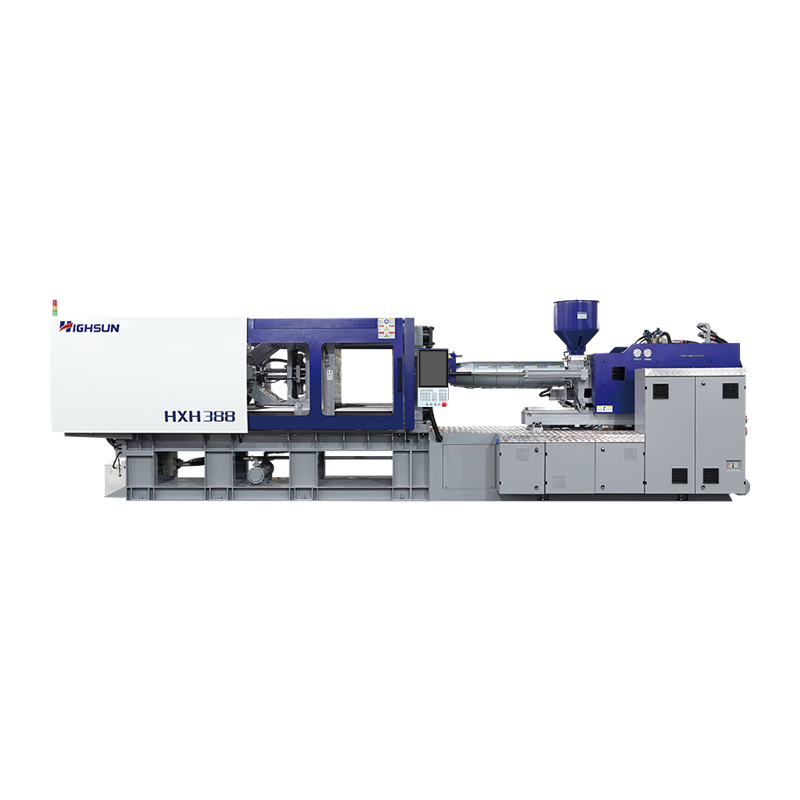 HXH388 : machine de moulage par injection à grande vitesse HXH Grâce à une technologie avancée et une conception optimisée, la machine de moulage par injection à parois minces de 388 tonnes démontre des performances exceptionnelles en termes d'efficacité de production... Voir le produit →
Le temps de cycle est également la raison pour laquelle les machines à grande vitesse sont généralement achetées en groupe : une machine définit le rendement de la ligne et les autres la suivent.
Les préformes PET et les raccords PVC constituent leurs propres classes de machines
Les préformes PET sont jugées sur la teneur en acétaldéhyde, la perte de viscosité intrinsèque et la répartition de l'épaisseur de paroi, pour lesquelles une vis à usage général n'est pas conçue. Une machine dédiée au PET utilise une géométrie de vis à faible cisaillement, un temps de séjour court et une répétabilité de tir suffisamment serrée pour contenir un canal chaud de 24 à 96 cavités.
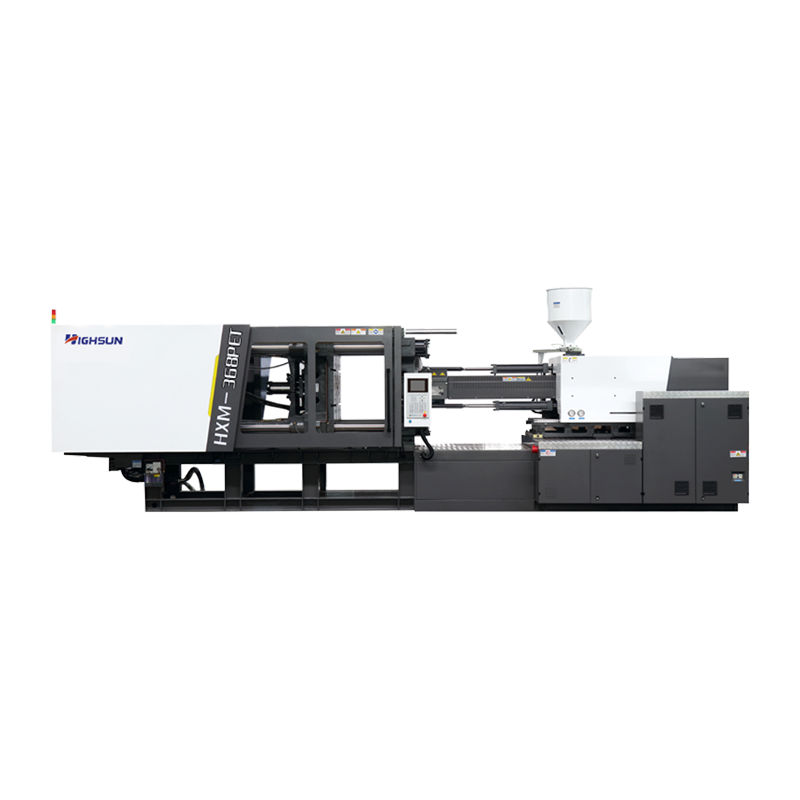 HXM368-PET : Machine de moulage par injection de préformes PET La machine de moulage par injection PET HXM-368T est un modèle dédié avec un grand tonnage de force de serrage (368 tonnes). Il est spécialement conçu pour le moulage efficace... Voir le produit →
Le PVC est le problème inverse. Le matériau libère du chlorure d'hydrogène s'il surchauffe ou reste trop longtemps dans le fût, c'est pourquoi les machines en PVC utilisent une métallurgie de vis et de fût résistante à la corrosion, un zonage de température plus strict et un chemin d'écoulement sans coins morts. L’exécution du PVC sur une machine standard réduit la durée de vie du matériel et produit un flux de déchets difficile à réutiliser.
Ce qu'il faut vérifier avant d'approuver le bon de commande
La plupart des litiges après livraison remontent à une spécification qui n’a jamais été écrite, et encore moins mesurée. Parcourez cette liste avec le fournisseur :
- Le poids de la grenaille et le taux de compression des vis correspondent au moule réel et non à la brochure.
- L'espacement des barres de liaison, les dimensions du plateau et le modèle de montage du moule sont vérifiés par rapport au dessin du moule.
- Cycle de séchage mesuré avec le moule monté et le robot de retrait dans la boucle.
- Consommation d'énergie vérifiée avec un sous-compteur sur votre propre cycle.
- Marques de composants hydrauliques, d'asservissement et de commande confirmées par écrit.
- Liste des pièces de rechange, délais de livraison et temps de réponse du service régional convenus dans le contrat.
- Portée de la garantie couvrant la vis, le barillet et le servomoteur, pas seulement le cadre.
- Installation, mise en service et formation des opérateurs incluses ou facturées séparément.
Pour une version commerciale plus longue de cette liste, consultez les notes du site sur le points clés pour l'achat d'une machine de moulage par injection .
Le prix d’achat n’est qu’une ligne dans un budget quinquennal
Le prix d’une machine est généralement la moitié la plus petite d’une cellule de moulage une fois pris en compte le moule, l’automatisation, l’installation, l’énergie, les pièces de rechange et les temps d’arrêt. Une machine moins chère mais deux secondes plus lente sur un cycle de 15 secondes perd la différence en quelques mois de production en trois équipes.
- Énergie par kilogramme de bonnes pièces, mesurée plutôt que cotée
- Taux de rebut lors du démarrage, des changements de couleur et des changements de matériaux
- Temps moyen entre défauts hydrauliques, électriques et de commande
- Délai de livraison des pièces de rechange, car une attente de deux semaines pour un servo variateur équivaut à deux semaines de perte de production
- Valeur de revente ou de reprise lorsque la gamme de produits change
L’achat uniquement sur la base du prix est défendable pour un produit à court terme et à faible tolérance. Pour tout ce qui fonctionne en trois équipes sur cinq ans, l'architecture du variateur et le réseau de service comptent plus que la facture.
Foire aux questions
T1. Qu'est-ce qu'une presse à injection plastique ?
Cela peut désigner la machine qui fond et injecte le plastique dans un moule, ou l'entreprise qui fait fonctionner ces machines. Dans l'achat d'équipement, cela désigne la machine, décrite par sa force de serrage, la taille de sa grenaille et son système d'entraînement.
Q2. Comment choisir la bonne machine de moulage par injection pour mon produit ?
Commencez par la zone projetée, l'épaisseur de la paroi, le nombre de matériaux et de cavités, puis confirmez la force de serrage, le poids de la grenaille, l'espacement des barres de liaison et le cycle de séchage. Ce n'est qu'une fois ces quatre éléments corrigés que vous pourrez comparer l'architecture du lecteur et le prix de la machine de moulage par injection.
Q3. Combien coûte une machine de moulage par injection plastique ?
Échelles de prix avec force de serrage, type d'entraînement, spécifications de vis et de barillet, contrôleur et options, de sorte qu'un seul chiffre n'a aucun sens sans numéro de modèle. Demandez toujours un devis lié à un modèle spécifique et à un moule spécifique.
Q4. Qu'est-ce que la force de serrage et comment est-elle calculée ?
La force de serrage maintient le moule fermé contre la pression de l'empreinte et elle est estimée comme la surface projetée multipliée par la pression de l'empreinte plus une marge de sécurité. Un sous-dimensionnement provoque des dommages causés par les éclairs et les moisissures ; Le surdimensionnement gaspille de l’argent et de l’énergie.
Q5. Quelle est la différence entre les machines de moulage par injection servo, hybrides et entièrement électriques ?
Servohydraulique machines match pump output to demand, hybrid machines add an electric injection axis, and all-electric machines remove hydraulics from the main axes. The difference shows up in energy use, repeatability and maintenance.
Q6. Quelle machine convient le mieux aux préformes PET et aux emballages à paroi mince ?
Les préformes PET nécessitent une machine PET dédiée avec une géométrie de vis à faible cisaillement et une répétabilité de tir serrée, tandis que les emballages à paroi mince nécessitent une machine à grande vitesse avec une réponse d'injection rapide. Une machine à usage général coûte généralement plus cher en ferraille que la différence de prix.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
